


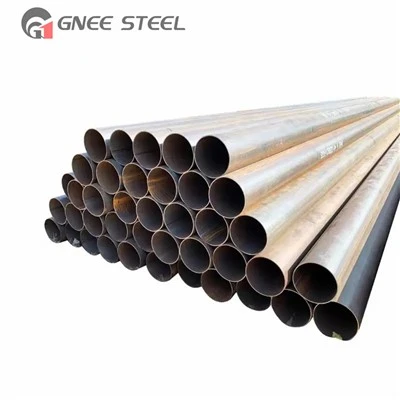
Zavarena cijev s ravnim šavom
Proizvođač zavarenih cijevi s ravnim šavovima!
Gnee Steel Group poduzeće je integrirano u opskrbni lanac, uključujući čelične ploče, zavojnice, profile, vanjski dizajn i obradu krajolika. Proizvodi uključuju: cijevi API 5L, bešavne čelične cijevi, šavne čelične cijevi, OCTG, cijevi od nehrđajućeg čelika, obložene čelične cijevi, pocinčane čelične cijevi, spojnice za cijevi.


Zašto izabrati nas
Kapacitet proizvodnje
Tvrtka ima 19 linija cijevi API 5L, 10 linija cijevi API 5CT, 5 linija API 5D bušaćih cijevi i 2 linije za spajanje cijevi.
Kvaliteta zajamčena
Gnee ima strogi tim za nabavu i inspekciju kvalitete koji pažljivo odabire visokokvalitetne sirovine; napredni znanstveni i tehnološki tim poboljšava proizvodnju i smanjuje troškove za kupce; odličan tim za dizajn i obradu teži izvrsnosti.
Široko tržište
Proizvodi tvrtke izvoze se u više od 70 zemalja diljem svijeta, s ukupno više od 800 globalnih kooperativnih poduzeća, uključujući 15 brodograđevnih tvrtki, 143 inženjerske projektne tvrtke i 23 proizvođača strojeva za kotlove.
|
Vrsta čelika |
C max |
Si |
Mn |
P |
S |
|
A45 |
0.17 |
/ |
0.98 |
0.035 |
0.035 |
|
A50 |
0.22 |
/ |
|||
|
CA55/A55 |
0.28 |
/ |
|||
|
B55 |
0.20 |
0.13~0.45 |
|||
|
CB60/B60 |
0.24 |
||||
|
CB65/B65 |
0.28 |
||||
|
CB70/C70 |
0.31 |
1.30 |
|||
|
C55 |
0.18 |
0.55-0.98 |
|||
|
CC60/C60 |
0.21 |
||||
|
CC65/C65 |
0.24 |
0.79-1.30 |
|||
|
CC70/C70 |
0.27 |
Prednosti zavarenih cijevi s ravnim šavom
Isplativost:
Jedna od najznačajnijih prednosti zavarenih cijevi s ravnim šavom je njihova isplativost. Proces proizvodnje uključuje manje materijalnog otpada u usporedbi s drugim vrstama cijevi, što ih čini povoljnom opcijom za velike projekte. Njihova pristupačnost ne ugrožava kvalitetu, budući da su napravljeni da izdrže visok pritisak i ekstremne uvjete.
Visoka čvrstoća i izdržljivost:
Ravnošavne zavarene cijevi poznate su po svojoj iznimnoj čvrstoći. Proces zavarivanja stvara kontinuirani šav koji poboljšava strukturni integritet cijevi, omogućujući joj da se nosi s visokotlačnim aplikacijama bez rizika od kvara. Ova izdržljivost ih čini idealnim za transport tekućina i plinova u zahtjevnim okruženjima.
Svestranost:
Ove cijevi dostupne su u različitim veličinama i debljinama, što ih čini prikladnima za širok raspon primjena. Bilo da trebate cijevi za kućne vodovodne instalacije, industrijsku proizvodnju ili velike infrastrukturne projekte, zavarene cijevi s ravnim šavovima mogu se prilagoditi vašim specifičnim zahtjevima.
Jednostavnost instalacije:
Ujednačenost zavarenih cijevi s ravnim šavom pojednostavljuje postupak ugradnje. Njihove dosljedne dimenzije omogućuju jednostavno poravnavanje i spajanje, smanjujući vrijeme instalacije i troškove rada. Ova jednostavnost korištenja posebno je korisna u projektima s kratkim rokovima.
Otpornost na koroziju:
Mnoge zavarene cijevi s ravnim šavovima tretirane su zaštitnim premazima ili su izrađene od materijala otpornih na koroziju, čime se osigurava dugotrajnost čak i u teškim uvjetima. Ova značajka je ključna za aplikacije koje uključuju vodu, kemikalije ili druge korozivne tvari, budući da minimizira troškove održavanja i zamjene.
Glatka unutarnja površina:
Proces zavarivanja rezultira glatkom unutarnjom površinom, što smanjuje trenje i omogućuje učinkovit protok tekućine. Ova je karakteristika ključna za primjene u industriji nafte i plina, gdje je smanjenje gubitka tlaka ključno za radnu učinkovitost.
Klasifikacija zavarenih cijevi s ravnim šavom
Zavarena cijev s ravnim šavom
Zavarene cijevi s ravnim šavom (LSAW) općenito se izrađuju od čeličnog lima kao sirovine i podvrgavaju se različitim postupcima oblikovanja, korištenjem dvostranog zavarivanja pod praškom i ekspanzije nakon zavarivanja za oblikovanje zavarenih cijevi.
Ravnošavna visokofrekventno zavarena cijev
To je zavarena cijev koja koristi visokofrekventnu izmjeničnu struju za zagrijavanje površine čelične ploče, brzo dostižući točku taljenja i prešanjem da bi se oblikovala. U usporedbi s otporno zavarenim cijevima, visokofrekventno zavarene cijevi imaju stabilniju kvalitetu, veću učinkovitost proizvodnje i širi raspon primjena. Cijena visokofrekventno zavarenih cijevi nešto je viša od otporno zavarenih cijevi.

Koraci prihvaćanja čeličnih cijevi s ravnim šavom
Postupak odobrenja za prihvaćanje serije ravnošavnih čeličnih cijevi mora biti u skladu s odgovarajućim standardima proizvoda.
Čelične cijevi s ravnim šavom trebaju biti u skladu s odgovarajućim standardima za proizvode, uključujući stavke pregleda, količinu uzorkovanja, mjesto uzorkovanja i metode ispitivanja. Uz suglasnost kupca, šaržno uzorkovanje toplovaljanih bešavnih čeličnih cijevi može se provesti prema valjanim korijenskim redovima.
Ako postoje artikli koji ne udovoljavaju zahtjevima standarda proizvoda, treba odabrati nekvalificirane artikle i uzeti dvostruke uzorke iz iste serije čeličnih cijevi s ravnim šavom kako bi se pregledali nekvalificirani artikli. Ako rezultati ponovne inspekcije ne zadovoljavaju standarde, serija čeličnih cijevi s ravnim šavom ne smije napustiti tvornicu.
Čelične cijevi s ravnim šavom koje ne zadovoljavaju standarde (uključujući predmete čija organizacija ne zadovoljava standarde i nije im dopušteno ponovno pregledavanje) trebaju se dostaviti dobavljaču na prihvaćanje jednu po jednu ili se treba preporučiti nova serija ponovne obrade zagrijavanjem (ponovna obrada zagrijavanjem ne više od dva puta) za prihvaćanje.
Ako nema posebnih odredbi u standardima proizvoda, kemijski sastav čeličnih cijevi s ravnim šavom prihvaća se prema sastavu taljenja.
Proces proizvodnje ravnošavnih čeličnih cijevi
Pločasta sonda
Nakon ulaska u proizvodnu liniju, najprije se provodi ultrazvučna kontrola za proizvodnju čeličnih ploča za čelične cijevi velikog promjera za zavarivanje pod praškom.
Glodanje rubova
Koristite stroj za glodanje rubova za dvostrano glodanje na dva ruba čelične ploče kako biste postigli potrebnu paralelnost rubova ploče, širinu ploče i oblik utora.
Prethodno savijanje
Prethodno savijanje ruba ploče sa strojem za predsavijanje kako bi rub ploče zadovoljio zahtjeve.
Formiranje
Prvo se na stroju za oblikovanje polovica prethodno savijene čelične ploče preša u J-oblik kroz višestruko koračno utiskivanje, a zatim se druga polovica čelične ploče također preša u C-oblik, i na kraju se oblikuje O-oblik s otvorom.
Prethodno zavarivanje
Zavarivanje šavom oblikovane čelične cijevi s ravnim šavom i kontinuirano zavarivanje zavarivanjem u oklopu plina.
Unutarnje zavarivanje
Zavarivanje se izvodi na unutarnjoj strani ravnošavne čelične cijevi uzdužnim višežičnim zavarivanjem pod praškom, do četiri žice.